¶ 解决打印模型无法粘附热床问题
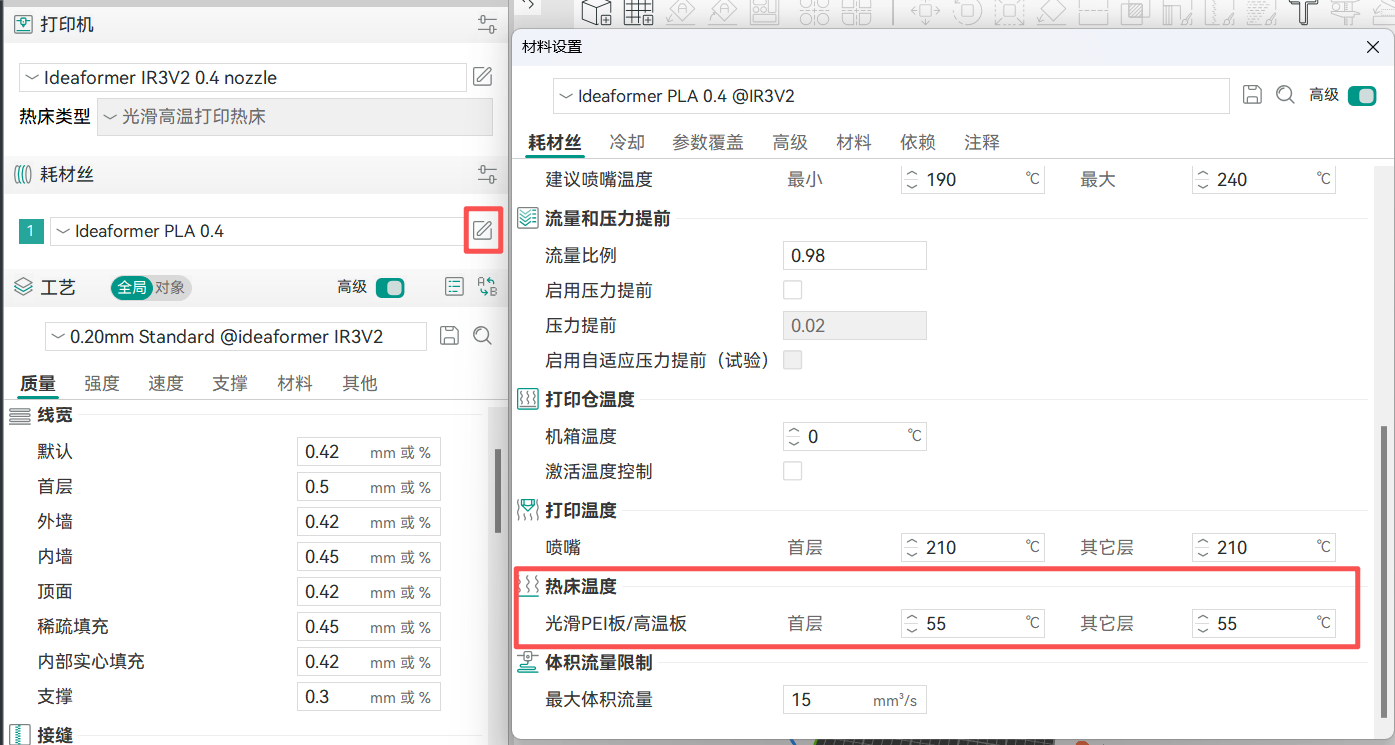
¶ 热床温度不够
升高热床温度5-15℃。
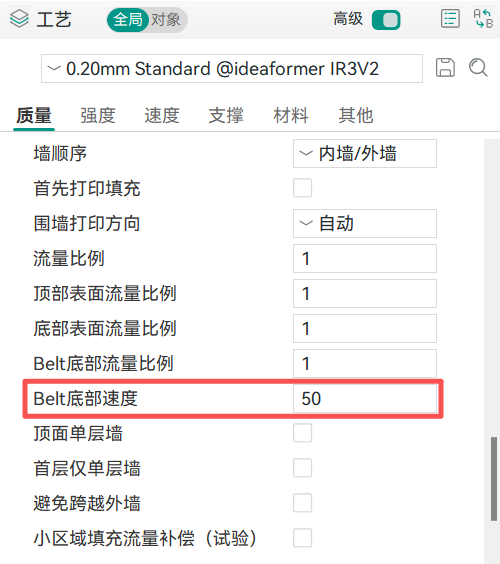
¶ 底层打印速度过快
降低底层打印速度可以使耗材更好粘黏住热床。
¶ 模型与热床距离太远
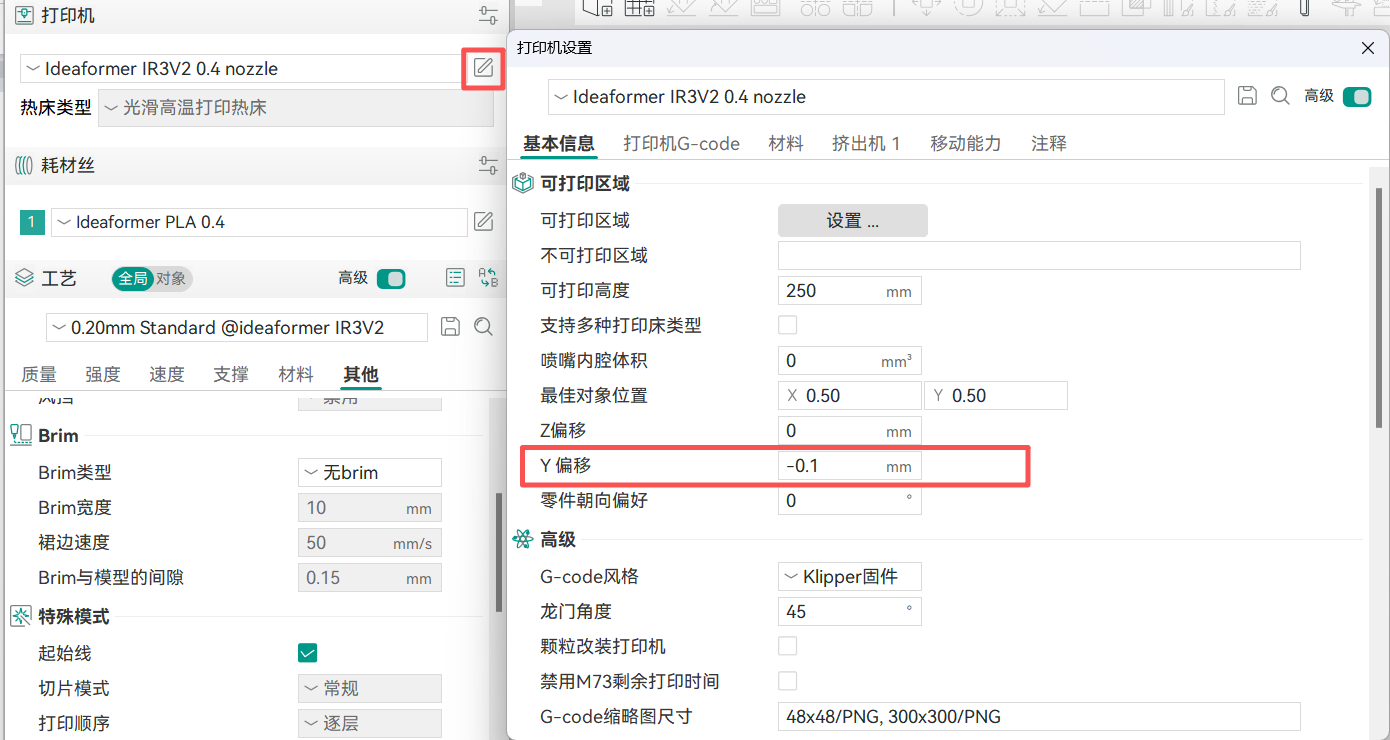
调整模型和热床距离。
调整Y偏移距离,模型和热床距离太远会粘不住;太近会导致耗材堆积使喷嘴刮掉模型。
可以每次调整0.05-0.1,找到合适的数值。
¶ 热床表面油污
酒精擦拭干净热床。
如果热床表面有油污会导致耗材粘黏不住,使用酒精清洁干净热床会更好粘黏。
¶ 打印高温耗材丝
高温材料使用保温箱。
高温材料容易翘曲,翘曲后接触面积减小,使用保温箱恒温可减小翘曲程度而保证良好的粘黏
¶ 硅胶套安装问题
检查硅胶套是否装反。
硅胶套装反会导致硅胶套先接触热床,从而导致喷嘴距离热床过远。
¶ Brim设置
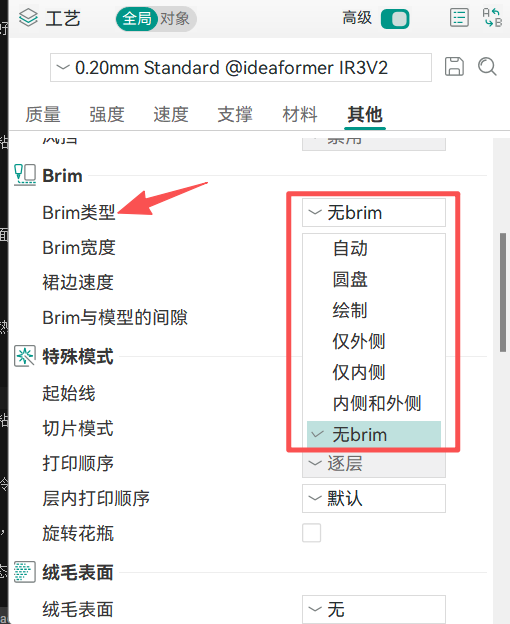
开启Brim增大接触面积。
如果模型接触面积太小可能导致粘黏性不好,可以开启Brim后增大接触面积提高粘黏性。
¶ 风扇转速过高
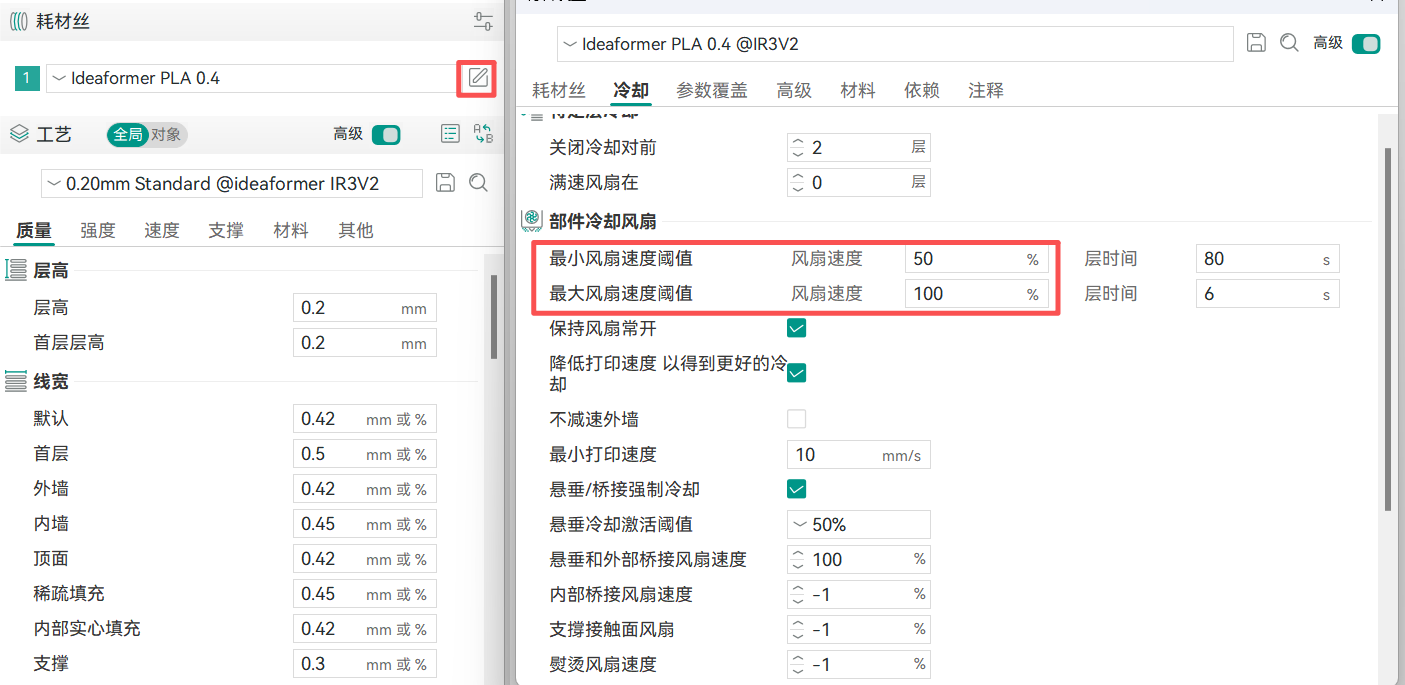
降低风扇转速。
如果风扇转速过快会使模型迅速冷却收缩,导致粘黏不好。
¶ 喷嘴有废料残留
打印前清理喷嘴上残留的废料,喷嘴挂料会抬高实际打印间隙,造成首层空打。
¶ 热床传送带磨损老化
检查传送带表面涂层磨损状态,如果磨损厉害涂层脱落需要更换传送带