¶ 功能介绍
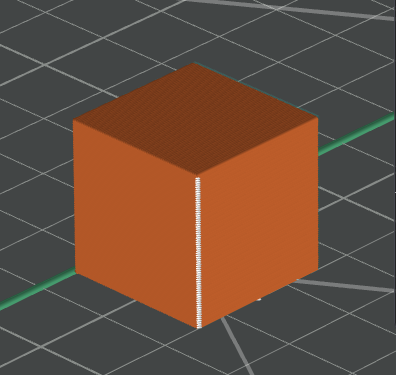
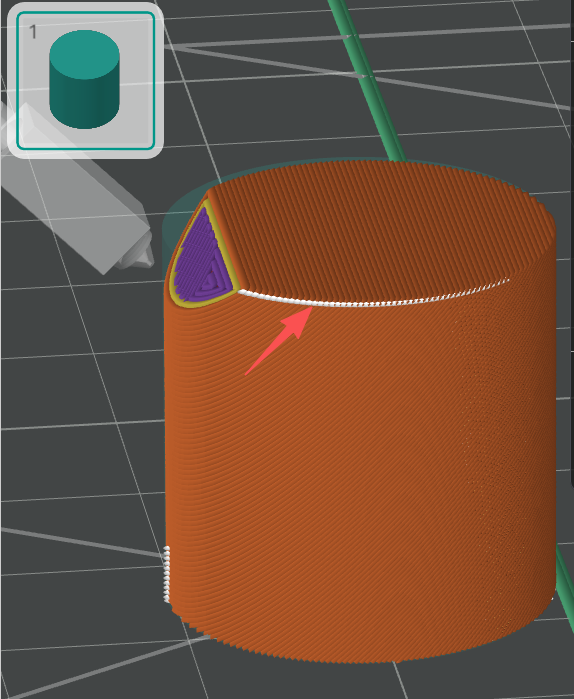
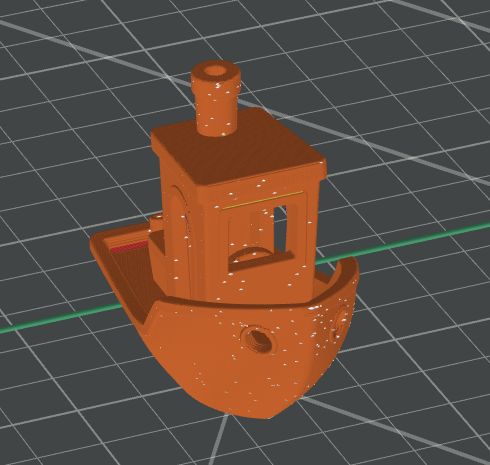
接缝就是在打印过程中每条走线的起始和终点交接处产生的缝隙,它会在模型表面留下垂直方向的接缝,这在 FDM 3D 打印中是不可避免的。在一些不规则的表面(例如有凹凸顶点的表面),可以较好地隐藏接缝。而在另一些较为光滑规则的表面(例如圆柱体的侧面),接缝则会表现得十分明显。
¶ 接缝的设置方法
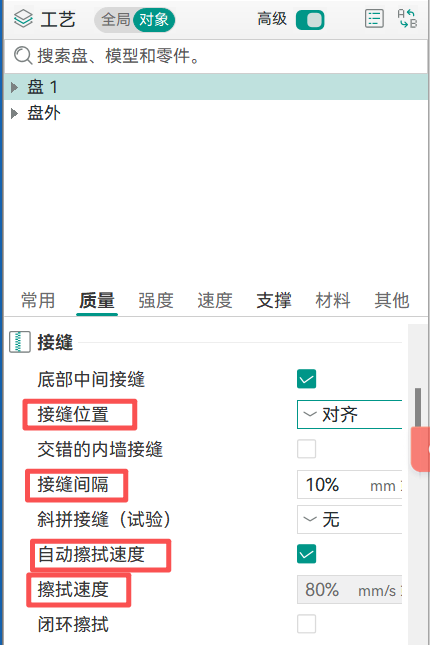
接缝设置界面如下,其中接缝位置、接缝间隔、擦拭速度和自动擦拭速度可应用于所有类型接缝。
¶ 接缝位置
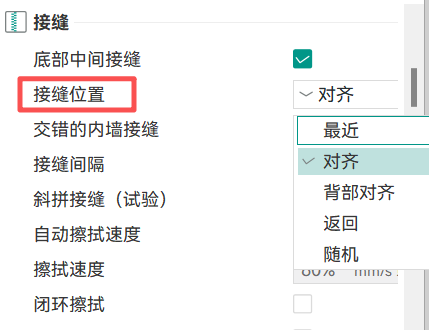
为了获得更好的打印效果,可以在工艺预设中设置接缝位置。有四种类型的接缝位置可供选择:最近、对齐、背部对齐、返回和随机。
¶ 最近
接缝位置设置在周长上最靠近上一次移动终点的点。这是许多切片软件的默认设置,因为它能最大限度地减少移动时间,但也意味着接缝位置会在层与层之间不可预测地跳动,导致线条粗糙、散乱,而不是清晰流畅。这种方法适用于对接缝外观要求不高,且需要稍快打印速度的原型制作。
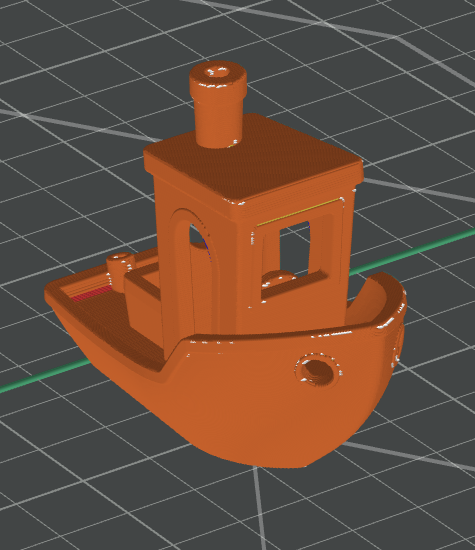
¶ 对齐
在每一层中,接缝都堆叠在相同的 X/Y 位置,并根据模型的几何形状选择位置(优先选择接缝不太明显的凸角)。这是通用打印中最常用的推荐设置——它牺牲了少量的打印效率,换取了一条笔直、可预测的接缝,而不是杂乱无章的缝隙。
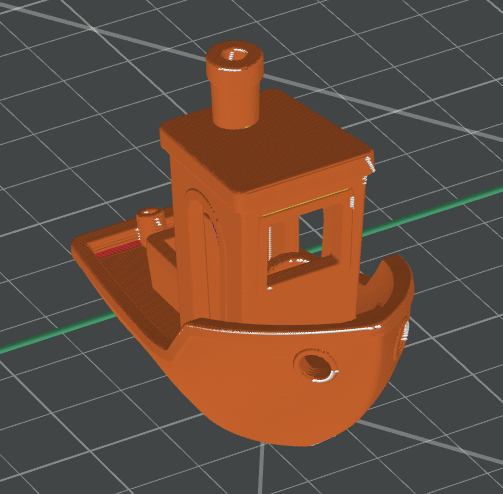
¶ 背部对齐
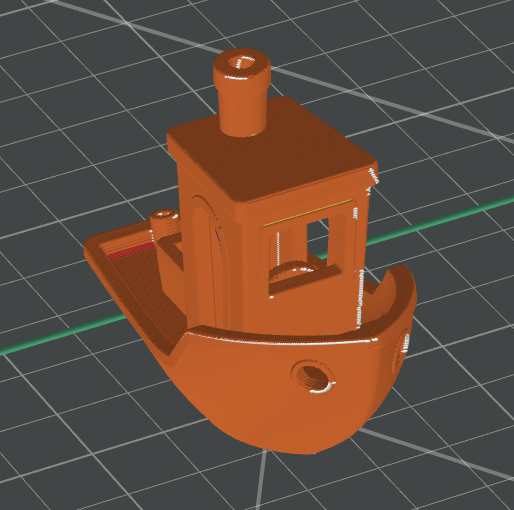
¶ 返回(背部)
将接缝强制放置在模型边缘最靠近背面的位置(相对于构建平台的方向)。当您确切知道模型的观看或展示方式,并希望确保接缝背对观看者时,此功能非常有用——例如,放在架子上的小雕像、手机支架,以及任何有明显“正面”的物品。
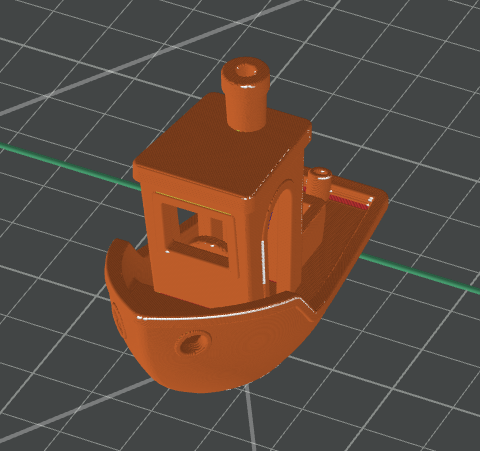
¶ 随机
它将接缝分散到每一层的不同位置,因此不会形成单一的垂直线。这样一来,就不会出现一条明显的接缝,取而代之的是遍布整个表面的淡淡纹理。这种方法适用于有机纹理模型,因为在这些模型上,一条硬线看起来比一些整体表面噪点更糟糕——但对于光滑壁面的打印件来说,这却是一个糟糕的选择,因为它只会增加整体的粗糙度,而无法解决问题。
¶ 接缝间隔
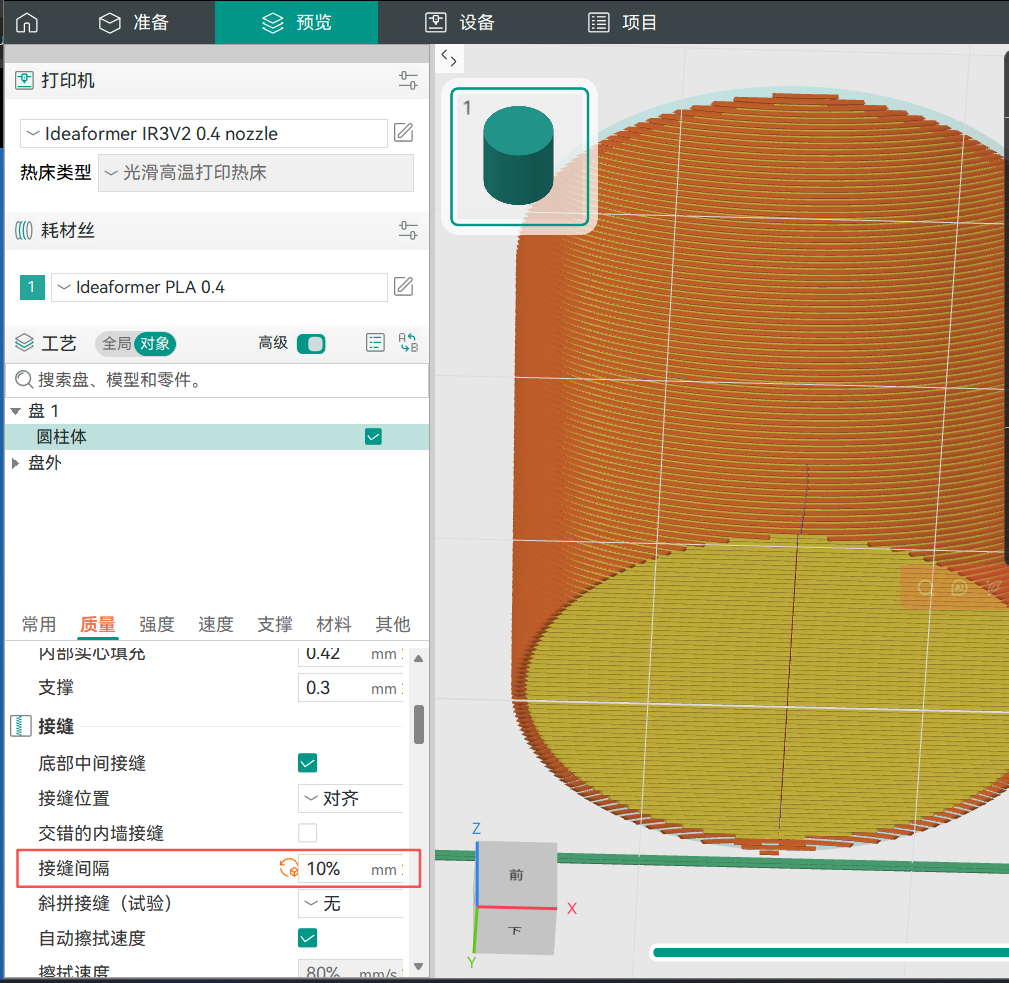
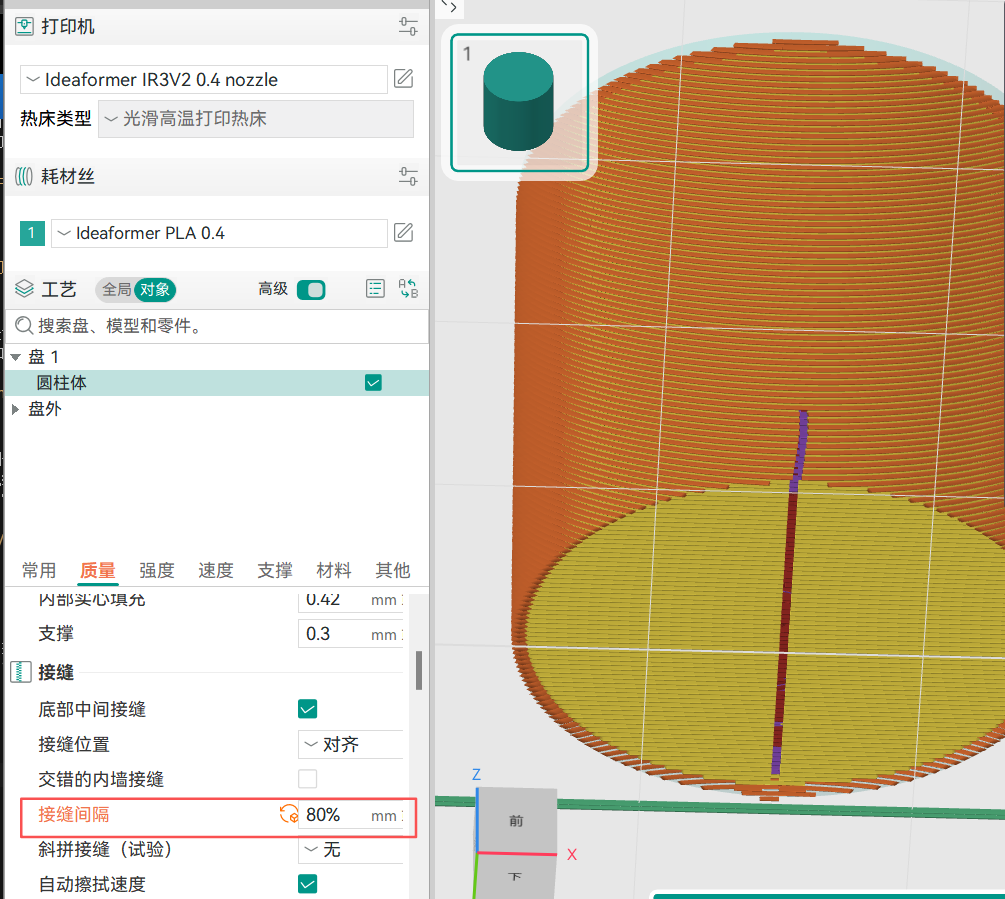
为了让接缝看起来更加隐蔽,打印内外墙的时候会提前终止挤出,在接缝位置预留出一段间隔来容纳多余的材料。这个长度是当前喷嘴直径的百分比。该参数的默认值为10%。
¶ 接缝间隔10%
¶ 接缝间隔80%
¶ 擦拭速度
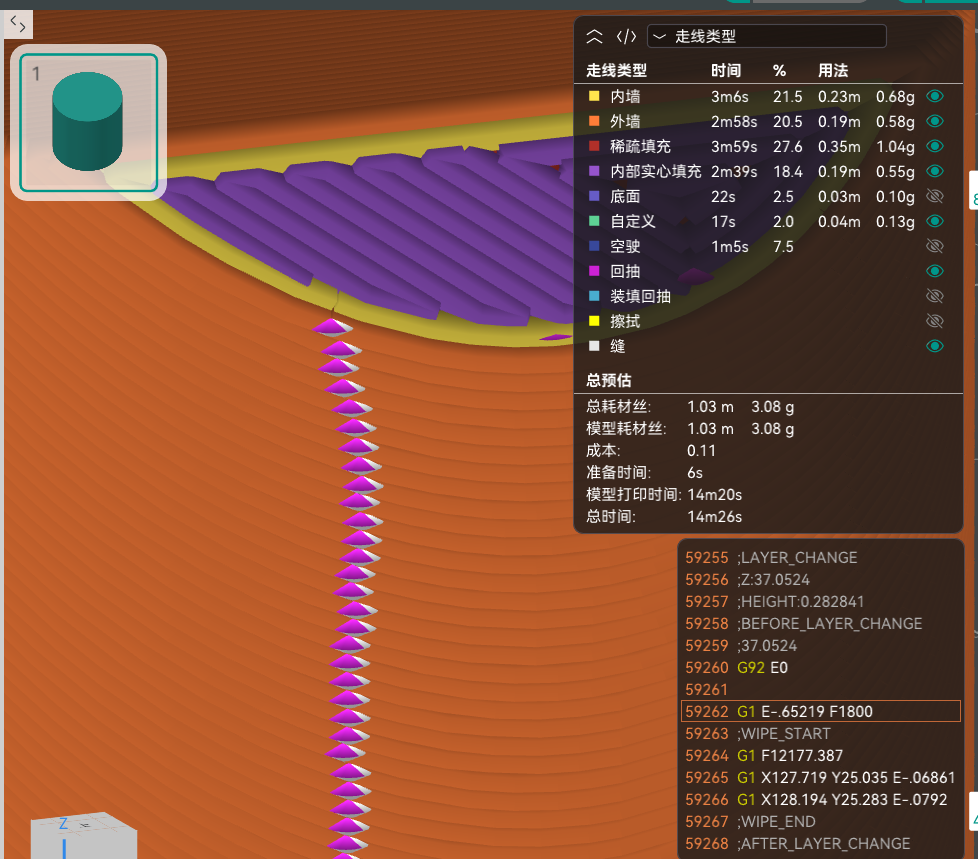
在空驶回抽的时候,通常会进行一段擦拭来清洁喷嘴,擦拭的速度可以调整。该值以百分比形式表示,将根据空驶速度的百分比进行计算。例如擦拭速度设置为80%,表示擦拭速度=空驶速度*80%。
¶ 自动擦拭速度
擦拭速度由当前走线类型的打印速度决定。例如,如果擦拭动作紧随外墙,擦拭速度将使用外墙速度。勾选“自动擦拭速度”后,上文中设置的“擦拭速度”将不再生效。
¶ 接缝绘制
有时自动设定的接缝位置不理想,您可以通过手动绘制的方法来自定义接缝位置。Z缝绘制的功能可以在下图位置开启:
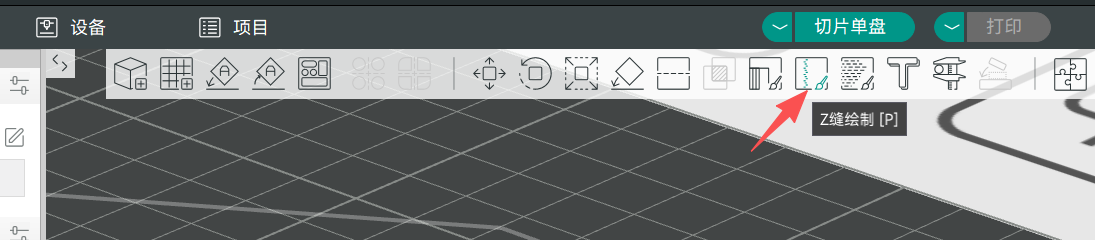
手动绘制接缝的方法:
- 在三维视图中选择对象。
- 切换到左侧工具栏中的接缝绘制工具(带有接缝符号的画笔图标)。
- 使用滑块或[/]键调整笔刷大小。
- 单击鼠标左键并拖动鼠标,在要强制形成接缝的表面上拖动。
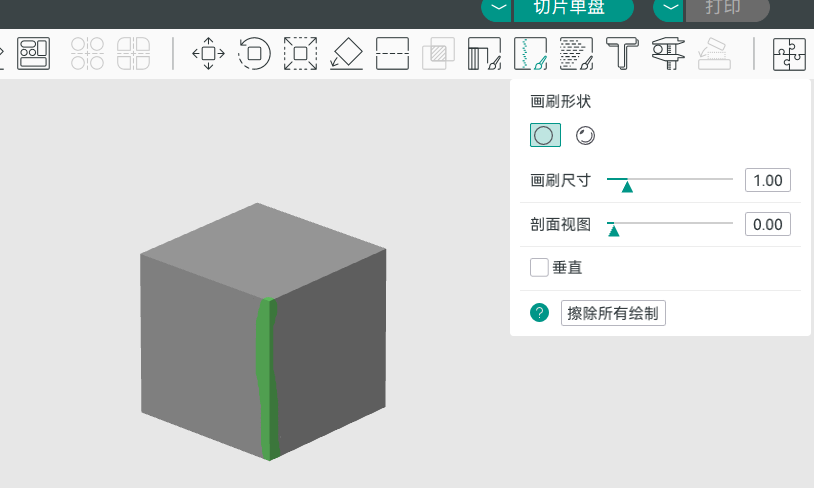
- 如果需要更正错误,请右键单击并拖动以擦除绘制区域。
- 切片和预览——接缝现在应该沿着你画的线而不是自动算法延伸。